
Tintas compensadas
En los últimos años se han producido importantes innovaciones en la formulación de las tintas Offset o "en pasta", siguiendo el ritmo de las evoluciones que han marcado la Industria Gráfica:
• La aparición de equipos de impresión de alta tecnología con velocidades de impresión cada vez más rápidas, que requieren tintas con excelente estabilidad de impresión.
• Una diversificación en la gama de sustratos impresos (papel reciclado, sustratos sintéticos más variados, etc.) que requieren tintas cada vez más versátiles.
• Una evolución en la legislación ambiental (emisiones de COV, reciclado de envases, etc.).
Para conocer mejor estas tintas, proponemos cubrir los siguientes puntos:
● formulación
● secado
● diferentes tipos de tinta
● perfiles de tinta
● solución de problemas
Formulación
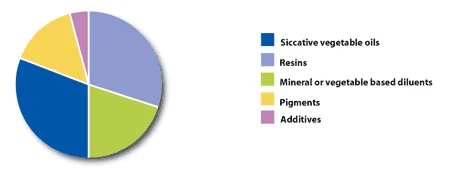
Las formulaciones de tinta offset se basan en los siguientes componentes:
Componente | Contenido | funciones principales |
Aceites vegetales secantes (soja, linaza, madera, colza) | 20 – 40 por ciento | Los aceites vegetales se utilizan para solubilizar las resinas, humedecer y recubrir el pigmento e influir en el secado. |
Diluyentes a base de petróleo (alifáticos, parafínicos, etc.) o vegetales | 3 – 40 por ciento
| Los diluyentes se utilizan primero para solubilizar las resinas y luego para obtener las propiedades reológicas de la tinta final. |
Colofonia modificada o resinas a base de aceite | 30 – 35 por ciento | Constituyentes esenciales de los barnices (resinas más aceites) que determinan las propiedades reológicas, de fraguado, pegajosidad, etc. requeridas de la tinta. |
Pigmentos orgánicos o minerales | 10 – 20 por ciento | Materias colorantes elegidas en función de las aplicaciones y solideces requeridas. |
Aditivos: cargas, ceras, secantes, etc. | 1 – 8 por ciento | Estos productos determinan o influyen en propiedades específicas como la reología, la resistencia a la abrasión, el secado, etc. |
Formulación típica de tinta offset
Tintas a base de aceite vegetal
Los barnices y diluyentes utilizados en la formulación de estas tintas son exclusivamente de base vegetal y renovables. Sin embargo, los rellenos, pigmentos y agentes secantes son de base mineral. Por eso, ninguna tinta es 100 por ciento vegetal.
Estas tintas aportan numerosas ventajas para el impresor:
• Mejor transferencia, dando colores más intensos y brillantes y menor consumo de tinta.
• Mejor estabilidad tinta/agua, lo que permite una impresión de alta velocidad (hasta 18000 hojas/hora) y menos residuos.
• Mejor gestión ambiental: reducción de VOCs (Compuestos Orgánicos Volátiles), más fácil reciclaje de materiales impresos, etc.
Sin embargo, tienen un olor fuerte y no se pueden utilizar para imprimir envases de alimentos porque pueden tener un efecto adverso sobre las propiedades organolépticas de los productos envasados.
El secado
El secado de la tinta es una combinación de un fenómeno físico "penetración en el sustrato" y un fenómeno químico "oxidación por aire".
Penetración en el sustrato
Durante la impresión, tan pronto como la tinta se deposita sobre el sustrato, ciertos ingredientes de la tinta penetran en el sustrato. Estos son componentes de tinta líquida, es decir, diluyentes minerales o vegetales. Los diluyentes minerales, que son más fluidos, tienden a penetrar más rápidamente que los diluyentes vegetales.
Esta penetración depende mucho del tipo de sustrato impreso.
Sobre papel y cartón, la rapidez y facilidad de penetración depende de la calidad, estado de la superficie y porosidad del soporte. Cuanto más poroso sea el sustrato, más rápida será la penetración.
Secado de tinta offset convencional
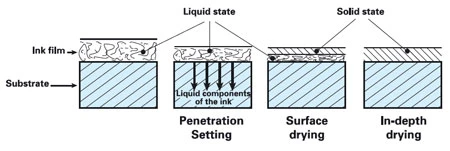
En el caso de sustratos no absorbentes como papel de calco o sustratos sintéticos, no se produce penetración. El secado es enteramente por oxidación al aire.
oxidación del aire
Este fenómeno químico comienza tan pronto como la impresión sale de la prensa. La oxidación del aire corresponde al endurecimiento de los barnices en la tinta mediante un proceso químico que se produce al contacto con el oxígeno del aire. En la primera etapa, la reacción comienza en la superficie de la película de tinta y luego se extiende por todo el cuerpo de la película.
Este mecanismo de oxidación del aire se puede acelerar en la propia prensa agregando agentes secantes, como el agente secante triple, a la tinta.
El equilibrio entre penetración/ oxidación del aire
El secado de la tinta, cualquiera que sea su formulación, implica los dos fenómenos mencionados anteriormente. Al ajustar la secatividad de la tinta, el equilibrio puede cambiarse hacia la penetración o la oxidación del aire.
Diferentes tipos de tinta
Es en base a este equilibrio, que determina el modo de secado, que se pueden distinguir 3 tipos de tintas: tintas nocturnas, tintas semi nocturnas y tintas secantes.
tintas nocturnas
● Estas tintas son solo ligeramente secantes:prácticamente no hay oxidación del aire. Gracias a la mejora de las materias primas (resinas, etc.), se ha mejorado considerablemente su fraguado y secado, antes bastante moderado.
Con este tipo de tinta, la lata de tinta se puede dejar abierta durante varios días, y la tinta en el conducto durante más de 24 horas, sin que se forme una película seca en la superficie.
● Precauciones
Dado que las tintas nocturnas se secan principalmente por penetración, pueden causar problemas de compensación en algunos sustratos, como papeles estucados no absorbentes o estucados mates.
● Tintas semi-nocturnas
Las tintas de semi-noche son moderadamente secantes. Por lo tanto, se secan más rápido, lo que permite manipular las impresiones varias horas después de la impresión. Las condiciones de impresión, el tipo y la calidad del sustrato son criterios que tienen una influencia considerable en el secado y, por lo tanto, en la rapidez con que se pueden cortar y doblar las impresiones.
● Precauciones
La oxidación del aire de la tinta conduce a la formación de una película seca en la superficie de la tinta en las latas que se han dejado abiertas o en los tinteros después de unas doce horas. Para frenar este fenómeno, recomendamos cubrir la superficie de los botes con celofán y pulverizar un antioxidante (Anti Drying A11) sobre los tinteros y rodillos para paradas superiores a este tiempo.
● Tintas secantes
Estas tintas contienen altos contenidos de agente secante. Su velocidad de secado superficial y en profundidad es muy rápida, en torno a las 2 o 3 horas. Por este motivo, se recomiendan para la impresión de papel estucado mate, sustratos no absorbentes y sintéticos.
● Precauciones
El secado comienza tan pronto como la tinta entra en contacto con el aire. Se debe tener cuidado para asegurar la ausencia de cualquier película superficial en la lata para evitar la introducción de partículas de tinta seca en el tintero (riesgo de chupetones). Si la prensa se detiene durante más de 30 minutos, se debe rociar un antioxidante (Anti Drying A11) sobre el conducto de tinta y los rodillos.
A pesar de esta clasificación, los recientes avances en química han permitido desarrollar tintas cada vez más versátiles en cuanto a su comportamiento y características de desempeño.
Por este motivo, hemos desarrollado un "Perfil de Tinta" para cada una de nuestras gamas de Color de Proceso, que permite recomendar la tinta más adecuada en función del sustrato y la calidad de la impresión.
Perfiles de tinta
El rendimiento de los rangos de color de proceso se describe de acuerdo con 6 criterios representados gráficamente por el perfil de tinta.
A cada criterio se le asigna una calificación simple entre 1 y 6:

Ejemplo: LOGO 18000 Colores de proceso
1=rendimiento medio a bajo.
6=excelente rendimiento.Al visualizar el perfil técnico de una gama de colores de proceso, el impresor puede predecir el comportamiento de la tinta en la prensa, así como los resultados cualitativos de la impresión, siempre que se haya elegido un sustrato adecuado.
Definiciones de los criterios de rendimiento de la tinta:
Frescura del conducto:Capacidad de la tinta para no secarse, ni en la prensa ni en los botes abiertos.
Configuración:Capacidad de la tinta impresa de no permanecer pegajosa al tacto (estado seco al tacto). Proporciona una indicación de la velocidad a la que la tinta penetra en el sustrato: si el fraguado es rápido (es decir, seco al tacto en el minuto siguiente a la impresión), el riesgo de repintado se reduce considerablemente.
Fuerza del color:Capacidad de una tinta para dar la máxima densidad óptica con un mínimo entintado.
Brillo:Intensidad de la luz reflejada por la película de tinta seca (muy dependiente del estado de la superficie del sustrato).
Resistencia al frote:Capacidad de la película de tinta seca para resistir el roce y la abrasión.
Velocidad de secado:Tiempo necesario para obtener el endurecimiento completo de la película de tinta por oxidación al aire.
Hemos analizado todos los diferentes tipos de sustratos utilizados en la impresión offset según los criterios de absorción, estado superficial y abrasividad que se definen a continuación. Este análisis ha permitido establecer tablas de recomendación para diferentes series de tintas.
sin recubrimiento | ** |
Revestimiento mate | ** |
recubierto de brillo | *** |
papel ligero | ** |
Cartulina | *** |
Sustratos no absorbentes (1) | * |
Sustratos sintéticos (2) | ♦ |
*** Perfectamente adecuado ** Adecuado * Prueba necesaria ♦ No adecuado
Ejemplo: recomendación para la gama LOGO 18000 Process Colors en función del tipo de sustrato.
Definiciones de los criterios de desempeño del sustrato:
Absorción: Capacidad del sustrato para absorber parte de los componentes de la tinta impresa.
Estado de la superficie: Caracteriza el relieve superficial del sustrato (plano o irregular). Abrasividad: Capacidad de un sustrato para deteriorar una película de tinta seca por frotamiento.
Solución de problemas
incidentes
1. Cosecha
2. Deformación en la pila
3. Impresión doble
Fuerza de presión anormal y puntos borrosos.
4. Encuadernación de la placa
Deterioro de las áreas de impresión y/o áreas de granulado (áreas de no impresión).
5. Bloqueo de escoria
6. Huellas fuera de registro
7. Activar
8.Secado incorrecto
9.Chupetón
10. plegado
Deformación del sustrato, principalmente en el extremo de la cola.
11. espolvorear
Los sólidos de tinta permanecen en la superficie.
12. Mala captura
Capacidad de una tinta de ser aceptada por otra cuando aún no está seca (este fenómeno solo se aplica a la impresión húmedo sobre húmedo).
13. Curling
Deformación excesiva del material impreso en la pila (curvatura excesiva superior a 4 cm/m).
14.moteado
Apariencia irregular (principalmente en áreas sólidas de impresión).
15. pelusa
Papel suelto acumulado en la manta.
16. Apilamiento / Acumulación
Acumulación de tinta en las áreas de la imagen de la mantilla
17. Canalones
efecto fantasma
Reaparición de tirada anterior o tirada en curso pero fuera de turno.
Causas probables y remedios
1. Picking (volver a incidencias)
Causa | Papel demasiado frágil (mal revestimiento o mala estructura). |
remedio | Cambie el papel, diluya la tinta o utilice una tinta más adecuada (menos pegajosa). Agregue Anti Tack Compound (3 por ciento máx.) o Arctic Thinner 501 (3 por ciento máx.). |
Causa | Reinicio después de una parada prolongada de la prensa. |
remedio | Rocíe el aerosol de puesta en marcha Rototack sobre los rodillos. |
Causa | La temperatura de la imprenta es demasiado baja. |
remedio | Diluya la tinta antes de reiniciar la impresión. . |
Causa | Amortiguación excesiva. |
remedio | Reducir la amortiguación. |
Causa | Presión excesiva de mantilla/papel. |
remedio | Compruebe la presión de la manta/cilindro, la contrapresión y las cubiertas del cilindro. |
Causa | La manta tiene demasiada "afinidad" por la tinta. |
remedio | Aplicar talco sobre las mantas. |
2. Deformación en la pila (regreso a incidencias)
Causa | Sustrato almacenado incorrectamente. |
remedio | Antes de imprimir: almacenar en el embalaje original a una temperatura de alrededor de 20 grados y una humedad relativa del 60 por ciento, durante un período determinado por la temperatura en relación con el volumen de la pila. |
Causa | Uso excesivo o irregular de polvos antirepinte. |
remedio | Adapte la cantidad de polvo antirrepinte y su tamaño de partícula al trabajo a realizar. Limpie las boquillas de pulverización de polvo. |
Causa | Exceso de agua, principalmente en los bordes del papel. |
remedio | Reduzca o ajuste la uniformidad de la amortiguación. |
3. Impresión doble, fuerza de presión anormal y puntos borrosos.
(volver a incidentes)
Causa | Sustrato deformado antes de la impresión. |
remedio | Cambia el sustrato. |
Causa | Manta no lo suficientemente apretada. |
remedio | Vuelva a apretar la manta. |
Causa | Exceso de presión. |
remedio | Revise las cubiertas de los cilindros. |
Causa | Cilindro de impresión flojo o clips del cilindro de transferencia. |
remedio | Ajuste los clips (desgaste en los talones de los clips). |
Causa | La pegajosidad de la tinta es demasiado alta. |
remedio | Agregue Anti Tack Compound (3 por ciento máx.) o Arctic Thinner 501 (3 por ciento máx.) a la tinta. |
4. Unión de la placa, deterioro de las áreas de impresión y/o áreas graneadas (áreas no impresas).
(volver a incidentes)
Causa | Partículas abrasivas del revestimiento del papel depositadas sobre las mantillas. |
remedio | Prelacar el sustrato. Si es posible, coloque el primer grupo bajo presión solo con la amortiguación. |
Causa | Placa presensibilizada expuesta demasiado tiempo a la luz. |
remedio | Repasar el plato. Proteja la placa durante las tiradas de impresión y aplique goma durante las paradas de la prensa. |
Causa | Calidad de la plancha no adecuada a la duración de la tirada. |
remedio | Hornear adecuadamente tratar las placas. |
Causa | Rodillos de forma mal ajustados (presión demasiado alta). |
remedio | Ajuste la configuración de los rodillos. |
Causa | Exceso de presión en el cilindro portaplancha/cilindro de mantilla. |
remedio | Ajuste las presiones. Revise las cubiertas de los cilindros. |
Causa | Dureza excesiva de los rodillos. |
remedio | Desglase los rodillos con Roline Arctic Deglazer o cámbielos. |
Causa | Movimiento anómalo de los rodillos de forma (en determinadas prensas, dotadas de movimiento de rodillos de forma, se recomienda utilizar chapas especiales de alta calidad o tratadas al horno). |
remedio | Cambiar los casquillos o rodillos. |
Causa | Uso abusivo de sistemas de eliminación de hicky (efecto delta). |
remedio | Utilice el sistema con moderación (menos de 1 minuto). |
Causa | Agua demasiado ácida. |
remedio | Ajustar el pH para obtener una solución fuente dentro de las normas. |
Causa | Agua demasiado dura. |
remedio | Compruebe la dureza del agua. |
5. Scumming, bloqueo (volver a incidentes)
Causa | Superficie de papel o recubrimiento frágil. Relación incorrecta entre la tensión superficial de la solución fuente/energía superficial de la placa |
remedio | Mejore la transferencia de la solución fuente controlando su dosificación y, si es necesario, agregue un agente mejorador de la transferencia. Repasar el plato. |
Causa | Papel demasiado alcalino. |
remedio | Reajuste el equilibrio agua/tinta. |
Causa | Oxidación de la placa por engomado insuficiente o incorrecto. |
remedio | Limpiar la placa con una solución desoxidante seguida de un ligero engomado. |
Causa | Amortiguadores obstruidos. |
remedio | Comprobar/limpiar los rodillos humedecedores y las unidades de dosificación. |
Causa | Hinchazón parcial de la manta por uso excesivo de desglasador. |
remedio | Cambia la manta. |
Causa | Temperatura demasiado alta en los rodillos entintadores (la tinta se vuelve más fluida). |
remedio | Reduzca la temperatura y la velocidad de impresión, cambie la tinta y reinicie la tirada de impresión. |
Causa | Entintado excesivo. |
remedio | Reducir el entintado. Utilice una tinta con mayor intensidad de color. |
Causa | La pegajosidad de la tinta es demasiado baja. |
remedio | Utilice una tinta más pegajosa. |
Causa | Tinta demasiado diluida. |
remedio | Abra una nueva lata de tinta. |
Causa | Tinta demasiado secante. |
remedio | Utilice una tinta menos secante. |
6. Huellas fuera de registro (volver a incidencias)
Causa | Mala estabilidad dimensional del papel (fibra de papel en mala dirección) y exceso de agua. |
remedio | Imprima siempre el sustrato con las fibras de papel paralelas a los cilindros. |
Causa | Tensión de la manta incorrecta. |
remedio | Vuelva a apretar. |
Causa | Revestimientos de cilindro inadecuados. |
remedio | Adaptar las tapas de los cilindros para rectificarlas si es posible. |
Causa | Clips sueltos debido a un ajuste incorrecto y/o tinta pegajosa. |
remedio | Ajuste los clips. |
Causa | Papel deformado tras varias tiradas de impresión y/o alto nivel de entintado. |
remedio | Reducir el entintado. |
7. Compensación (volver a incidentes)
Causa | Densidad óptica demasiado alta, fuera del estándar. |
remedio | Imprima utilizando el estándar Brunner, por ejemplo, o imprima utilizando dos unidades de impresión. Reducir el entintado. |
Causa | Mala distribución de tinta. |
remedio | Ajuste los rodillos de forma de la unidad de impresión. |
Causa | Amortiguación incorrecta. |
remedio | Ajuste la solución fuente. |
Causa | Exceso de agua. |
remedio | Ajuste el equilibrio agua/tinta. |
Causa | Deformación de la pila debido a cargas pesadas. Apilar demasiado alto. |
remedio | Adapte la altura de la pila según el nivel de entintado y el peso del papel. No apilar palets. |
Causa | No hay suficiente polvo antirrepinte. |
remedio | Ajuste la cantidad de polvo antirrepinte. |
Causa | Tamaño de partícula del polvo antirepinte no adaptado al sustrato. |
remedio | Adaptar la granulometría al peso del papel/cartón. Utilice polvos antirepinte Arctic Vanesse o Arctic Vanesse de 15 μm. Tener en cuenta las operaciones posteriores a la impresión (barnizado, laminado). |
Causa | Lámparas IR a temperatura incorrecta. |
remedio | Ajuste la temperatura de las lámparas IR en función de la velocidad de impresión, el gramaje del sustrato y si se imprime en ambos lados. Temperaturas recomendadas: |
Causa | Magnetización del papel. |
remedio | Utilice un sistema antiestático adecuado. Conecte a tierra correctamente la prensa. Humedece la imprenta. |
Causa | Manejo de la pila después de la impresión. |
Remède | Descienda el cargador lentamente. Manipule las pilas con cuidado. |
Causa | Tinta inadecuada. |
remedio | Cambie la tinta/sustrato. Consulte al proveedor. |
Causa | Tinta demasiado emulsionada. |
remedio | Lave la unidad de impresión y reinicie con una humectación mínima. |
8. Secado incorrecto (volver a incidencias)
Causa | Sustrato demasiado ácido (desestabilización del equilibrio agua/tinta). |
remedio | Compruebe el pH de la solución fuente. Cambia el sustrato. |
Causa | Solución fuente demasiado ácida. |
remedio | Comprobar y ajustar la solución de fuente |
Causa | Entintado excesivo. |
remedio | Reduzca la cantidad de tinta. |
Causa | Amortiguación excesiva. |
remedio | Reduzca la cantidad de humectación. Si es necesario, limpie el tren de entintado para eliminar completamente la emulsión y reinicie con menos mojado. Compruebe la presión de los rodillos humedecedores. |
Causa | Envoltura o recubrimiento demasiado rápido (oxidación por aire de la película de tinta insuficiente). |
remedio | Deje que las tintas se sequen por completo antes de envolverlas o cubrirlas con una película. |
Causa | Tinta demasiado emulsionada. |
remedio | Encuentre el equilibrio correcto de tinta/agua. |
Causa | La tinta no se seca correctamente. |
remedio | Agregue agente de secado triple (1 por ciento como máximo, ya que demasiado agente de secado puede inhibir el secado). |
Causa | Tinta no adaptada al sustrato |
remedio | Consulte al proveedor. |
9. Hickies (volver a las incidencias)
Causa | Papel de mala calidad (se desprenden pelusas y revestimientos). |
remedio | Cambie el papel o reduzca la pegajosidad de la tinta con Anti Tack Compound (3 por ciento máx.). Realice una tirada sin entintar. |
Causa | Acumulación de tinta en los amortiguadores y/o en los rodillos de forma amortiguadora. |
remedio | Lave los rodillos humedecedores. Prevención: reemplace el rodillo de primera forma con un rodillo anti-hicky. Si vuelve a guillotinar el papel, cuadrelo bien y evite hacer un corte de rechazo. |
Causa | Tinta procedente de envases abiertos o mal protegidos. |
remedio | Proteger correctamente los botes abiertos con papel celofán o pulverizando Antisecado A11 y retirar la piel superficial. |
Causa | Piel en la tinta al abrir el envase. |
remedio | Cambie el contenedor de tinta. |
10. Arrugas, deformación del sustrato, principalmente en el extremo de la cola.
(volver a incidentes)
Causa | Papel envuelto antes de imprimir. Higrometría de exceso de papel. |
remedio | Compruebe el almacenamiento del papel. Guarde el papel en la imprenta antes de imprimir. |
Causa | Deformación del papel en la primera tirada debido a un exceso de tinta oa una tinta demasiado pegajosa. |
remedio | Reduzca la pegajosidad de la tinta durante la segunda tirada de impresión. Utilice Anti Tack Compound o Arctic Thinner 501. |
Causa | Clips mal ajustados en el margen o ruedas mal ajustadas (presión demasiado alta). |
remedio | Ajuste la configuración del clip a presiones regulares. Reduzca los ajustes de presión de las ruedas. |
Causa | Manta no suficientemente apretada. |
remedio | Vuelva a apretar la manta. |
11. Polvo, los sólidos de tinta permanecen en la superficie.
(volver a incidentes)
Causa | Papel demasiado poroso, lo que hace que el aglutinante de tinta se separe del pigmento. |
remedio | Aplicar una capa de imprimación. |
Causa | Viscosidad de la tinta demasiado baja. |
remedio | Utilice una tinta de mayor viscosidad. |
Causa | Secado de la tinta demasiado lento. |
remedio | Utilice una tinta más secante. Consulte al proveedor. |
Causa | Humedecer el agua demasiado ácida, lo que lleva a tiempos de secado más largos. |
remedio | Ajuste la solución fuente. Para enmascarar el fenómeno, aplique un barniz de sobreimpresión. |
12. Atrapamiento deficiente, capacidad de una tinta para ser aceptada por otra cuando aún no está seca (este fenómeno solo se aplica a la impresión húmedo sobre húmedo).
(volver a incidentes)
Causa | Secuencia de colores inadecuada. |
remedio | Ajuste la secuencia de colores: imprima depósitos de color bajos antes que depósitos de colores altos (p. ej., violeta=75 por ciento rojo y 100 por ciento azul ⇒ Imprima el rojo primero). En el caso de una aplicación deficiente, diluya el segundo color (p. ej., violeta=100 por ciento rojo y 100 por ciento azul ⇒ Diluya el azul con un diluyente adecuado). |
13. Curvatura, deformación excesiva del material impreso en la pila (curvatura excesiva superior a 4 cm/m).
(volver a incidentes)
Causa | Problema con el papel. Ondulación de la hoja paralela o perpendicular a la dirección de la prensa (región central del rollo matriz, mesa foudrinier, secador). |
remedio | Cambia el papel. |
Causa | Higrometría demasiado alta o cambio importante en la higrometría. |
remedio | Verifique las condiciones de almacenamiento. |
Causa | Dureza de mantilla inadecuada. |
remedio | Use una manta con una superficie más dura. |
Causa | Amortiguación excesiva. |
remedio | Reducir la amortiguación. |
Causa | Tinta demasiado pegajosa. |
remedio | Reduzca la pegajosidad con Anti Tack Compound (3 por ciento máx.). Cuando imprima áreas sólidas grandes, primero imprima una pantalla clara (impresión base), que luego permite reducir el grosor de la película de tinta en una segunda tirada de impresión. |
14. Aspecto moteado e irregular (principalmente en áreas sólidas de impresión).
(volver a incidentes)
Causa | El papel tiene una suavidad irregular. |
remedio | Cambia el papel. Cambia la tinta. |
Causa | Amortiguación excesiva, que tiene el efecto de reducir la pegajosidad. |
remedio | Ajustar la amortiguación al mínimo. |
Causa | Tinta demasiado emulsionada. |
remedio | Cambia la tinta. |
Causa | Falta de presión (amontonamiento). |
remedio | Ajuste la configuración de presión. |
Causa | Tinta de impresiones anteriores depositada sobre la mantilla. |
remedio | Diluya la tinta de las unidades de impresión anteriores que se están transfiriendo. |
15. Pelusa, papel suelto acumulado en la manta. (volver a incidentes)
Causa | Encuadernación o alisado de la hoja de papel insuficiente. |
remedio | Imprima un área de impresión sólida con tinta blanca transparente sin humectación. Realice una tirada sin entintar. Cambia el papel. |
Causa | Manta nueva o mal lavada demasiado adherente. |
remedio | Lava la manta correctamente y aplica talco. |
Causa | Presión excesiva entre el cilindro de mantilla y el cilindro de contrapresión. |
remedio | Ajuste la configuración de presión. |
Causa | Tinta demasiado pegajosa. |
remedio | Reduzca la pegajosidad con Anti Tack Compound (3 por ciento máx.). |
Causa | Suministro de agua no uniforme a la manta. |
remedio | Ajuste la configuración de la velocidad de medición del agua. |
16. Amontonamiento/acumulación, acumulación de tinta en las áreas de imagen de la mantilla.
(volver a incidentes)
Causa | Descascarillado del revestimiento del papel por la solución fuente. |
remedio | Cambia el papel. Aumente ligeramente la amortiguación. |
Causa | pH de la solución fuente demasiado ácido. |
remedio | Ajuste el pH de la solución fuente |
Causa | Amortiguación irregular. |
remedio | Aumente la velocidad del rodillo del tanque humedecedor. |
Causa | Equilibrio agua/tinta incorrecto. |
remedio | Compruebe el equilibrio agua/tinta. Reducir ligeramente el nivel de alcohol. |
Causa | Tinta demasiado pegajosa. |
remedio | Suaviza la tinta con Arctic Thinner 501 (3 por ciento máx.). |
17. Canalones (volver a las incidencias)
Causa | Deposición irregular de tinta. |
remedio | Imposición incorrecta. Compruebe el movimiento del rodillo de forma. Ajuste la configuración de presión. |
18. Efecto fantasma, reaparición del tiraje anterior o tiraje en curso pero fuera de turno.
(volver a incidentes)
Causa | Manta gastada. |
remedio | Cambia la manta. Incluso si la manta parece estar limpia, su capa comprimible puede estar alterada y la imagen fantasma puede aparecer más tarde. |
Causa | Rodillos de forma mal ajustados en los rodillos de entintar. |
remedio | Ajuste los ajustes de presión de los rodillos formadores en los rodillos entintadores. |


